
Semasa peringkat berlepas bahan asas menara penghantaran, diameter bolt penambat biasanya dikunci oleh geometri plat asas, bukan oleh beban. Apabila rod Gred 36 bersaiz 1 inci boleh menghantar hanya kira-kira satu pertiga daripada kapasiti hasil yang diperlukan untuk peningkatan reka bentuk, penyelesaian praktikal jarang sekali untuk menggerudi semula plat; ia adalah untuk berpindah ke ASTM F1554 Gred 105 dalam diameter yang sama. Gred ini ialah bolt penambat keluli aloi yang dipadamkan dan dibaja dengan kekuatan hasil minimum 105 ksi, hampir dua kali ganda kekuatan hasil Gred 55 dan hampir tiga kali ganda daripada Gred 36.
Kesimpulan utama: Jika reka bentuk anda memerlukan kekuatan tinggi, kemuluran boleh diramal dan spesifikasi penambat struktur yang diiktiraf, ASTM F1554 Gred 105 ialah lalai yang tepat untuk penambat berat. Tiga butiran menentukan sama ada ia berfungsi seperti yang dimaksudkan: nilai mekanikal jatuh melebihi diameter 2-1/2 inci, rod tidak boleh dikimpal, dan gabungan nat dan mesin basuh mesti dipadankan dengan penarafan tegangan 125 ksi.
Spesifikasi F1554 meliputi bolt sauh berkepala, rod sauh lurus dan bolt sauh bengkok. Nombor dalam nama gred ialah kekuatan hasil minimum yang dijamin dalam ksi. Gred 36 menggunakan keluli karbon, Gred 55 menggunakan keluli karbon berkekuatan lebih tinggi, dan Gred 105 memerlukan keluli aloi karbon sederhana yang dipadamkan dan dibaja. Perbezaannya adalah metalurgi, bukan kosmetik, dan ia muncul pada setiap laporan ujian.
ASTM F1554 Gred 105 boleh didapati dari 1/2 inci melalui diameter maksimum yang diliputi oleh jadual mekanikal standard. Jadual di bawah menyenaraikan nilai yang mesti dipenuhi oleh laporan ujian yang diperakui sebelum bahan meninggalkan kilang.
105 ksi hasil minimum
Dijamin dalam julat 1/2 hingga 2-1/2 inci; "105" dalam nama gred adalah janji, bukan sasaran.
15% pemanjangan minimum
Kemuluran yang cukup untuk dibengkokkan, diselaraskan dan ketegangan tanpa patah rapuh dalam keadaan medan biasa.
Keluli aloi yang dipadamkan dan dibaja
Rawatan haba menghasilkan struktur martensit terbaja yang konsisten di seluruh bahagian bar.
| Harta benda | Diameter 1/2 - 2-1/2 in. | Diameter melebihi 2-1/2 in. |
|---|---|---|
| Kekuatan tegangan, min (ksi) | 125 | 115 |
| Kekuatan hasil, min (ksi) | 105 | 95 |
| Pemanjangan dalam 2 inci, min (%) | 15 | 15 |
| Pengurangan kawasan, min (%) | 45 | 45 |
| Bahan dan rawatan haba | Keluli aloi karbon sederhana, dipadamkan dan dibaja | |
Baris berdiameter terlalu besar ialah tempat kesilapan spesifikasi berlaku. Sebilangan butiran struktur menganggap hasil 105 ksi tanpa mengira diameter, tetapi piawaian itu sendiri memerlukan nilai yang lebih rendah pada bar berdiameter besar. Sentiasa sahkan diameter sebenar dengan pengilang sebelum menerima sijil kilang.
Memilih gred ialah latihan dalam kos berbanding kekuatan. Perbandingan di bawah meletakkan tiga gred F1554 supaya jarak sebenar antara gred tersebut kelihatan.
| Harta benda | Darjah 36 | Darjah 55 | Darjah 105 |
|---|---|---|---|
| Kekuatan hasil minimum (ksi) | 36 | 55 | 105 |
| Kekuatan tegangan minimum (ksi) | 58 | 75 | 125 |
| Bahan tipikal | Keluli karbon | Keluli karbon, normalized for large sizes | Keluli aloi, dipadamkan dan dibaja |
| Tingkah laku mengimpal | Boleh dikimpal dengan langkah berjaga-jaga biasa | Boleh dikimpal dalam had standard | Tidak bertujuan untuk kimpalan |
| Kos bahan relatif | Terendah | Sederhana | Tertinggi |
Gred 36 meliputi asas ringan dan kerja sementara. Gred 55 mengendalikan kebanyakan penambat lajur-baseplate biasa. Gred 105 memperoleh premiumnya apabila momen terbalik, beban peralatan dinamik atau dimensi plat tapak terhad tidak memberi ruang untuk bolt yang lebih besar. Oleh kerana skala kapasiti tegangan dengan segi empat sama diameter, bergerak dari Gred 55 ke Gred 105 boleh mengurangkan rod 2-1/4 inci kepada kira-kira 1-3/4 inci pada beban kerja yang sama, mengecutkan plat tapak, jarak tepi dan kedalaman benam dalam satu langkah.
Gred 105 bukan sekadar lebih kuat dalam erti kata generik. Kitaran quench-and-temper menghasilkan martensit terbaja, yang memberikan kekuatan hasil yang tinggi sambil mengekalkan kemuluran yang cukup untuk dibengkokkan tanpa retak. Pemanjangan minimum 15% penting di lapangan kerana pendiri biasanya mencantas batang penambat yang tidak sejajar kembali ke kedudukannya atau membengkokkan bahagian atas sauh J untuk dipadankan dengan templat.
Diameter melebihi 2-1/2 inci, ASTM F1554 Gred 105 menurun kepada hasil minimum 95 ksi dan tegangan minimum 115 ksi. Jika reka bentuk menggunakan rod 3 inci dan masih mengandaikan hasil 105 ksi, sambungan dikira kira-kira 10% melebihi kapasiti terjaminnya. Carta bar di bawah menunjukkan nilai hasil merentas keluarga gred.
Kekuatan hasil minimum mengikut gred F1554 (ksi)
36
Darjah 36
55
Darjah 55
105
Darjah 105
95*
Darjah 105 >2-1/2 in.
Ketinggian bar diskalakan kepada nilai ksi; *nilai digunakan melebihi diameter 2-1/2 inci.
Galvanizing hot-dip kepada ASTM A123/A153 ialah perlindungan kakisan yang paling biasa untuk bolt penambat kerana keluli terbenam memerlukan hayat perkhidmatan yang panjang. Gred 105 ialah keluli aloi berkekuatan tinggi, dan langkah pembersihan asid sebelum menggembleng boleh memasukkan hidrogen ke dalam keluli. Pengilang yang bertanggungjawab mengawal masa penjerukan dan suhu mandi, dan banyak spesifikasi projek menambah pengesahan kemerosotan hidrogen selepas menggembleng. Untuk semakan penuh kemasan dan risiko prosesnya, lihat kami jenis rawatan permukaan bolt panduan pemilihan lengkap .
F1554 Gred 105 mesti dipasang dengan kacang hex berat ke ASTM A563 Gred DH atau DH3 (ASTM A194 Gred 8 juga diiktiraf) dan mesin basuh yang dikeraskan ke ASTM F436. Nat hex standard tidak cukup kuat untuk bolt 125 ksi, dan melangkau mesin basuh yang dikeraskan membolehkan nat terbenam ke dalam keluli plat yang lebih lembut.
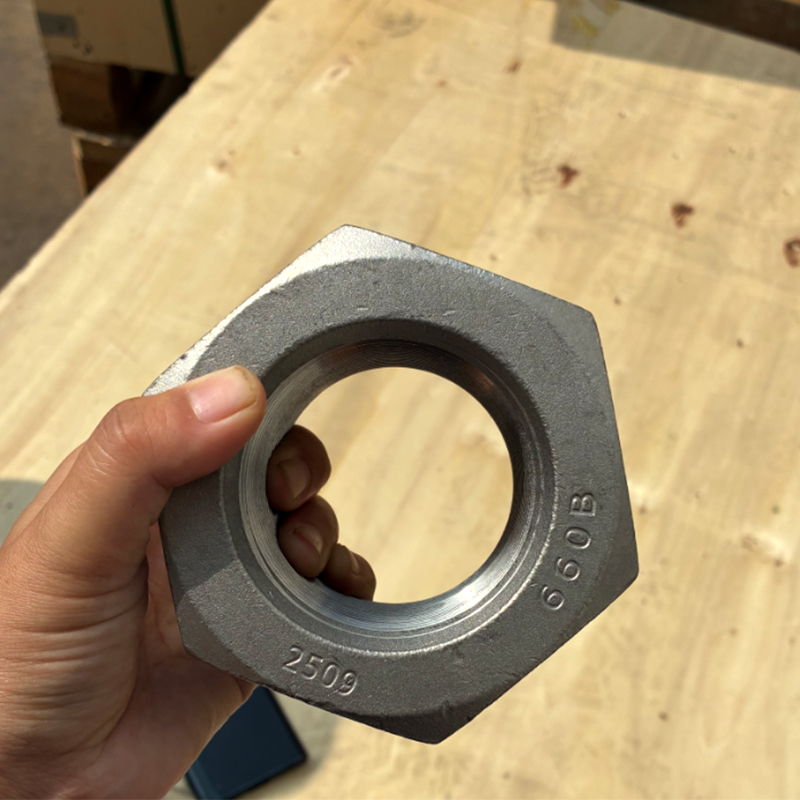 Hot-Dip Galvanized Heavy Hex Nut untuk Bolt Anchor Berkekuatan Tinggi Nat hex berat dengan salutan zink hot-dip ini dinyatakan untuk bolt penambat F1554 Gred 105, sepadan dengan kekuatan A563 DH atau DH3 yang diperlukan dan menghalang benam nat apabila dipasangkan dengan pencuci yang dikeraskan. Lihat Produk →
Kimpalan memanaskan bar yang dipadamkan dan dibaja melebihi suhu pembajaannya, memusnahkan struktur mikro yang dirawat haba, dan meninggalkan zon terjejas haba yang lembut dan lemah. Oleh itu, sistem F1554 menganggap Gred 105 sebagai sambungan mekanikal sahaja. Jika susun atur penambat memerlukan kimpalan, reka bentuk sambungan pengganding berulir atau turun ke Gred 55 dan ikuti peruntukan kimpalan standard.
Permintaan untuk Gred 105 mengikut struktur yang tinggi, langsing atau bermuatan berat. Pengagihan di bawah mewakili portfolio projek biasa; campuran sebenar berbeza mengikut rantau, tetapi coraknya konsisten: industri yang tidak mampu membeli bolt anchor yang besar adalah industri yang menentukan gred tertinggi.
Menara penghantaran, lampu tiang tinggi, dan struktur antena meletakkan bolt penambat ke dalam ketegangan yang berterusan daripada beban angin dan, di zon seismik, menjadi terbalik kitaran. Loji industri menggunakan Gred 105 di mana pemampat, kilang dan penghancur yang dipasang pada gelincir mencipta kitaran beban berulang pada asas. Jambatan dan struktur pengangkutan menggunakannya untuk bingkai sokongan tanda, gantri dan piawaian ringan di mana kekukuhan pemasangan sauh mengambil bahagian dalam analisis dinamik. Dalam ketiga-tiga kes, benang biasa adalah sama: diameter bolt adalah terhad, jadi gred mesti membawa beban.
Bolt penambat adalah antara barang yang paling murah pada jadual pembinaan, namun gred yang salah atau laporan ujian yang hilang boleh menghentikan keseluruhan urutan ereksi. Gunakan langkah berikut sebagai tulang belakang spesifikasi pembelian anda.
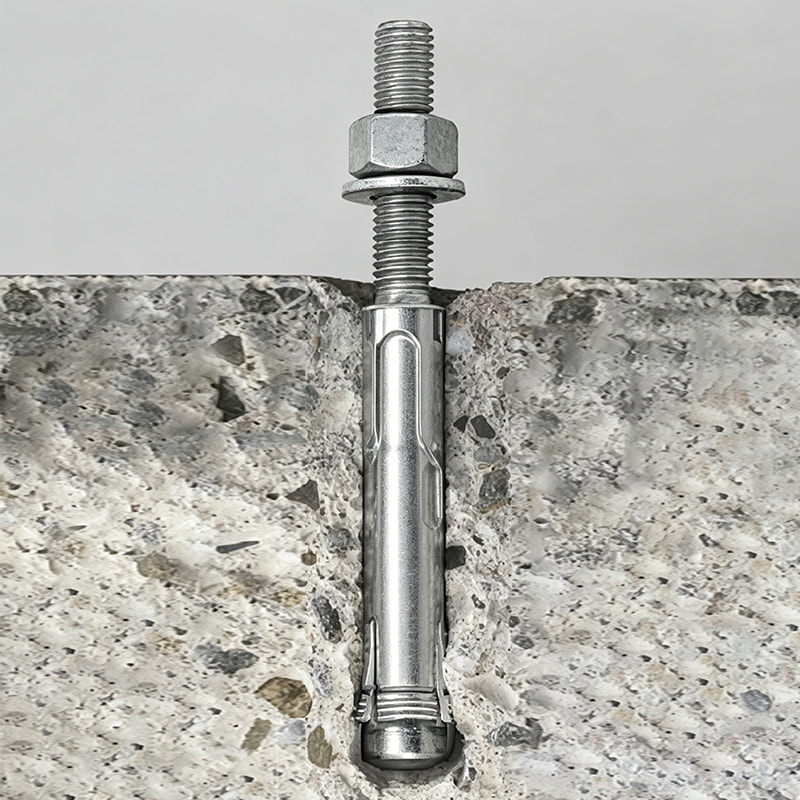 ASTM F1554 Keluli Karbon Hot-Dip Galvanized Anchor Bolt Bolt penambat yang boleh disesuaikan dalam F1554 Gred 36, 55 atau 105, dengan galvanizing hot-dip untuk rintangan kakisan. Ia adalah penting kepada langkah pembelian yang membantu mengelakkan kelewatan ereksi yang mahal daripada gred yang salah atau kehilangan laporan ujian. Lihat Produk →
Jika anda memerlukan bantuan untuk mengesahkan spesifikasi terhadap lukisan projek, hantar lukisan itu kepada kami melalui halaman kenalan sebelum anda memberi komitmen kepada pembekal. Kami sentiasa menyokong pakej pengikat untuk struktur keluli, dan untuk saiz atau bentuk tersuai di luar julat standard kami boleh membincangkan pengeluaran OEM/ODM secara langsung.
Menerima pemeriksaan adalah pintu kualiti terakhir sebelum bolt penambat hilang ke dalam konkrit. Senarai semak pendek memastikan perkakasan yang dihantar sejajar dengan niat reka bentuk.
Jika projek memerlukan ujian semula, bekerjasama dengan pengilang untuk mengambil sampel daripada haba asal dan bukannya menerima pengganti bersumberkan medan. Pematuhan selepas pemasangan bergantung pada rekod pemilik, jadi failkan sijil kilang bersama lukisan kedai dan rekod tork pemasangan. Fail itu juga merupakan bukti pematuhan terpantas semasa audit.
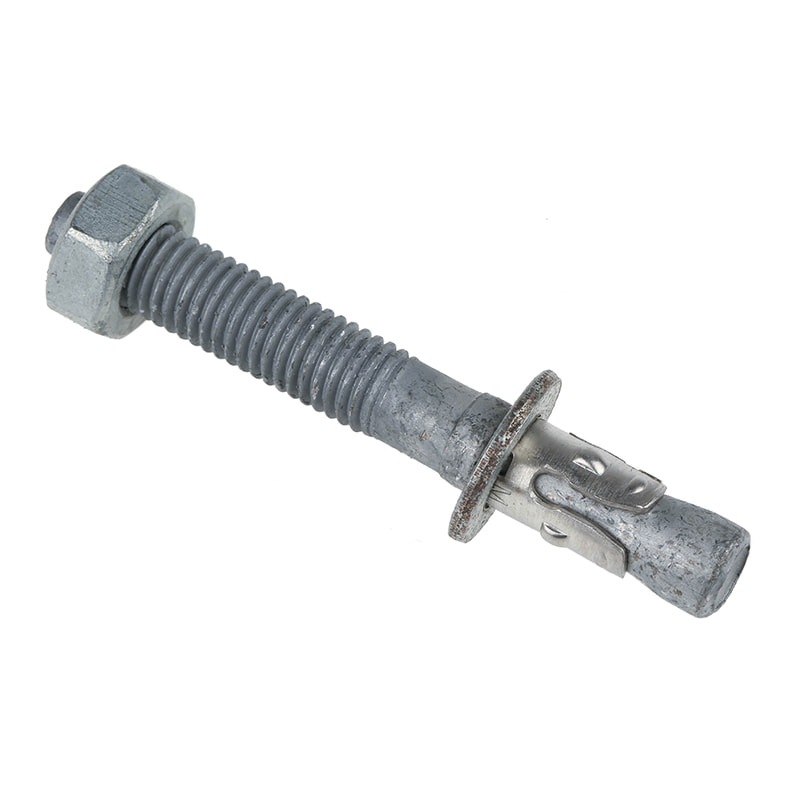 ASTM F1554 Keluli Karbon Hot-Dip Galvanized Anchor Bolt
 Gred 8.8 M8*100 Keluli Aloi Hot Dip Galvanized Bolt Heksagon Luaran
 Keluli Aloi M8×60 Gred 8.8 Bersalut Zink Kepala Hex Flange Bolt Bolt Silinder
 1-8 UNC *5" Keluli Aloi ASTM A193 B7 Rod Berulir Gred L7 Berulir Stud
 M27*300 PTFE Biru / Dacromet Bersalut ASTM A320 L7 Rod Berulir Penuh
 Keluli Karbon Biasa Flat Tempat Duduk Lug Bolt ASME B18.2.1
 Maklumat Hubungan
 Alamat